Mối hàn MIG không đạt độ ngấu khiến liên kết giữa các chi tiết không đủ chắc chắn. Lỗi này có thể xuất phát từ máy hàn, vật liệu hoặc thao tác của người thợ. Dòng hàn, điện áp, tốc độ cấp dây và khí bảo vệ đều ảnh hưởng trực tiếp đến kết quả. Vậy nguyên nhân nằm ở thiết bị hay kỹ thuật hàn? HDE sẽ giúp bạn kiểm tra từng yếu tố để xác định đúng vấn đề.
Độ ngấu của mối hàn MIG là gì?
Độ ngấu là mức độ kim loại mối hàn đi sâu và liên kết với vật liệu nền. Độ ngấu phù hợp giúp mối hàn có khả năng chịu lực tốt hơn. Nếu độ ngấu quá thấp, phần liên kết bên trong có thể không đạt yêu cầu. Bề ngoài mối hàn đôi khi vẫn đẹp nhưng bên trong chưa liên kết đủ. Đây là lý do không nên chỉ đánh giá mối hàn bằng mắt thường. Độ ngấu phụ thuộc vào nhiều yếu tố. Trong đó có thiết lập máy, vật liệu và kỹ thuật thao tác.
Dấu hiệu mối hàn MIG không đạt độ ngấu
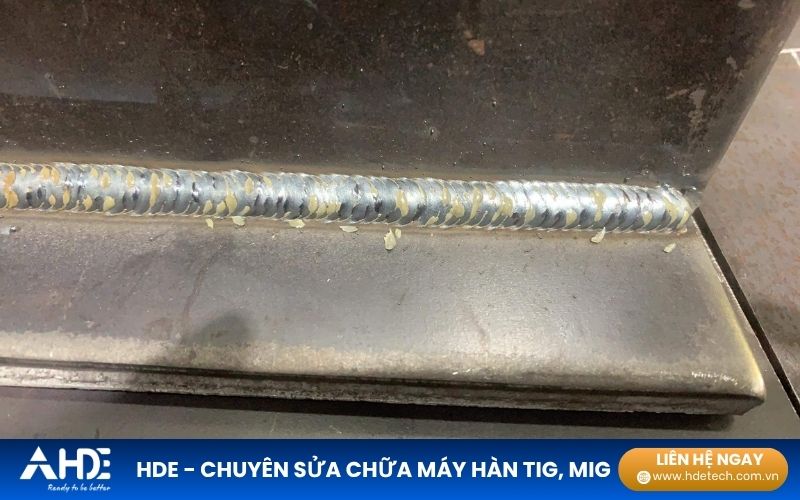
Mối hàn không ngấu có thể biểu hiện theo nhiều cách. Một số dấu hiệu thường gặp gồm:
- Mối hàn nằm trên bề mặt nhưng không ăn sâu vào vật liệu.
- Liên kết giữa hai chi tiết không chắc chắn.
- Mối hàn dễ nứt hoặc bong khi chịu lực.
- Chân mối hàn không đạt yêu cầu.
- Mối hàn có hình dạng bất thường.
- Khi kiểm tra mặt cắt, vùng kim loại nóng chảy quá nông.
- Một số vị trí có thể xuất hiện khuyết tật bên trong.
Tuy nhiên, cần phân biệt mối hàn không ngấu với các lỗi như rỗ khí, cháy cạnh hoặc thiếu kim loại. Mỗi lỗi cần có cách kiểm tra và xử lý khác nhau.
Nguyên nhân mối hàn MIG không đạt độ ngấu từ máy hàn
1. Dòng hàn chưa phù hợp
Dòng hàn ảnh hưởng trực tiếp đến lượng nhiệt đưa vào vùng hàn. Nếu dòng hàn quá thấp, kim loại nền có thể không được nung nóng đủ. Khi đó, độ sâu vùng nóng chảy bị hạn chế. Đây là một trong những nguyên nhân phổ biến khiến mối hàn MIG không ngấu. Tuy nhiên, không nên tăng dòng hàn một cách tùy ý. Cần căn cứ vào vật liệu, chiều dày phôi, dây hàn và yêu cầu của mối hàn.
2. Điện áp hồ quang chưa phù hợp
Điện áp ảnh hưởng đến chiều dài hồ quang và hình dạng mối hàn. Điện áp không phù hợp có thể làm hồ quang không ổn định. Mối hàn có thể bị trải rộng nhưng độ xuyên sâu không đạt yêu cầu. Vì vậy, cần điều chỉnh điện áp kết hợp với dòng hàn và tốc độ cấp dây. Không nên chỉ tăng một thông số mà bỏ qua các thông số còn lại.
3. Tốc độ cấp dây không phù hợp
Tốc độ cấp dây ảnh hưởng đến dòng hàn và lượng kim loại bổ sung. Nếu tốc độ cấp dây không phù hợp với điện áp, hồ quang có thể hoạt động không ổn định. Mối hàn cũng khó đạt hình dạng và độ ngấu mong muốn. Khi điều chỉnh máy, cần xem xét đồng thời tốc độ cấp dây và điện áp.
4. Khí bảo vệ không phù hợp hoặc không ổn định
Khí bảo vệ giúp hạn chế tác động của không khí lên vùng hồ quang và kim loại nóng chảy. Nếu lưu lượng khí không phù hợp, hồ quang có thể không ổn định. Mối hàn có thể xuất hiện thêm nhiều khuyết tật. Các vấn đề liên quan đến khí thường gồm:
- Lưu lượng khí không phù hợp.
- Dây khí bị rò rỉ.
- Van khí hoạt động không ổn định.
- Đường khí bị tắc.
- Đầu phun bị bám nhiều xỉ.
- Bình khí hoặc bộ điều áp có vấn đề.
Nếu máy hàn MIG không ra khí hoặc khí yếu, cần kiểm tra hệ thống cấp khí trước khi điều chỉnh thông số hàn.
5. Bộ cấp dây hoạt động không ổn định
Tốc độ cấp dây không đều có thể khiến hồ quang thay đổi liên tục. Nguyên nhân có thể nằm ở con lăn cấp dây, ống dẫn dây hoặc động cơ cấp dây. Khi dây hàn bị giật hoặc trượt, quá trình hàn cũng bị ảnh hưởng. Đây là trường hợp cần kiểm tra cả hệ thống cấp dây thay vì chỉ điều chỉnh dòng hàn.
6. Tiếp xúc điện tại súng hàn không tốt
Đầu tiếp xúc bị mòn hoặc không phù hợp có thể ảnh hưởng đến quá trình truyền dòng. Súng hàn, đầu tiếp xúc và các đầu nối cần được kiểm tra khi hồ quang không ổn định. Nếu máy có hiện tượng cấp dây không đều hoặc hồ quang chập chờn, càng cần chú ý đến khu vực này.
Nguyên nhân mối hàn MIG không ngấu từ kỹ thuật hàn
Không phải mọi trường hợp đều do máy. Ngay cả khi thiết bị hoạt động bình thường, thao tác không phù hợp vẫn có thể làm mối hàn thiếu độ ngấu.
1. Tốc độ di chuyển súng quá nhanh
Đây là lỗi thường gặp khi người thợ di chuyển súng quá nhanh. Nhiệt chưa đủ thời gian tác động vào vật liệu. Kim loại nóng chảy nhanh chóng di chuyển theo súng. Kết quả là mối hàn có thể rộng hoặc hẹp tùy thiết lập nhưng độ ngấu không đạt. Cần lựa chọn tốc độ di chuyển phù hợp với dòng hàn và chiều dày vật liệu.
2. Góc súng hàn không phù hợp
Góc súng ảnh hưởng đến hướng tác động của hồ quang. Nếu góc hàn không phù hợp, nhiệt có thể phân bố không đều trên vùng liên kết. Điều này ảnh hưởng đến khả năng nóng chảy của vật liệu nền. Người thợ cần duy trì góc súng ổn định trong suốt quá trình hàn.
3. Khoảng cách đầu tiếp xúc không phù hợp
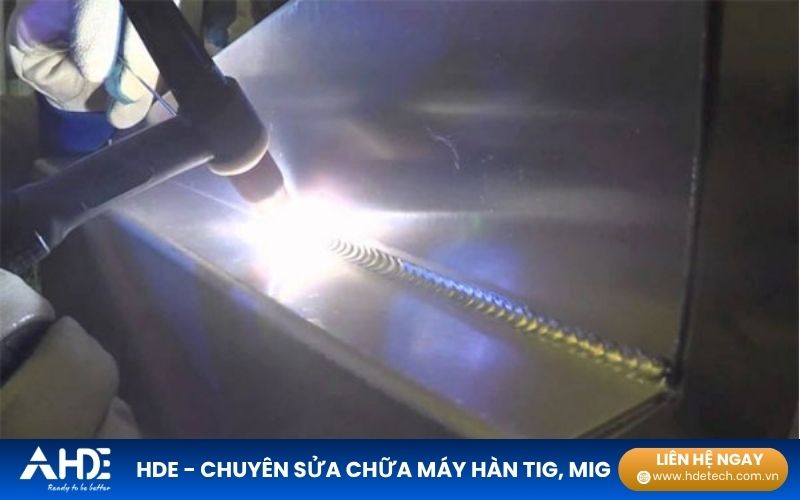
Khoảng cách giữa đầu tiếp xúc và vật liệu cũng ảnh hưởng đến quá trình hàn. Khoảng cách quá lớn có thể làm hồ quang thay đổi. Khoảng cách quá ngắn cũng có thể gây khó khăn khi thao tác. Cần duy trì khoảng cách phù hợp với loại dây, chế độ hàn và thiết bị sử dụng.
4. Chuẩn bị mép hàn chưa phù hợp
Với vật liệu có chiều dày lớn, cách chuẩn bị mối nối rất quan trọng. Khe hở, góc vát và hình dạng mép hàn ảnh hưởng đến khả năng điền đầy và độ ngấu. Nếu mép hàn được chuẩn bị không phù hợp, việc chỉ tăng dòng hàn chưa chắc giải quyết được vấn đề.
5. Bề mặt vật liệu chưa được làm sạch
Dầu, mỡ, sơn, gỉ sét hoặc các chất bẩn trên bề mặt có thể ảnh hưởng đến quá trình hàn. Tạp chất cũng có thể làm giảm chất lượng liên kết. Vì vậy, cần làm sạch vùng hàn trước khi bắt đầu.
6. Kỹ thuật di chuyển súng không ổn định
Người thợ cần duy trì chuyển động ổn định trong quá trình hàn. Việc thay đổi tốc độ liên tục có thể khiến mối hàn không đồng đều. Đây là nguyên nhân thường xuất hiện khi người mới làm quen với hàn MIG.
Máy hay kỹ thuật hàn là nguyên nhân chính?
Để xác định chính xác, không nên chỉ nhìn vào hình dạng mối hàn. Có thể thực hiện kiểm tra theo trình tự từ đơn giản đến phức tạp.
- Nếu nhiều người thợ cùng sử dụng một máy nhưng đều gặp lỗi, nên kiểm tra thiết bị và thông số máy.
- Nếu chỉ một người gặp lỗi, cần xem lại kỹ thuật thao tác.
- Nếu lỗi xuất hiện sau khi thay dây hàn hoặc vật liệu, cần kiểm tra lại thông số cài đặt.
- Nếu hồ quang chập chờn cùng với cấp dây không đều, nên kiểm tra hệ thống cấp dây.
- Nếu máy nóng hoặc tự ngắt, cần kiểm tra thêm hệ thống làm mát và bảo vệ nhiệt.
Cách phân loại này giúp khoanh vùng nguyên nhân nhanh hơn.
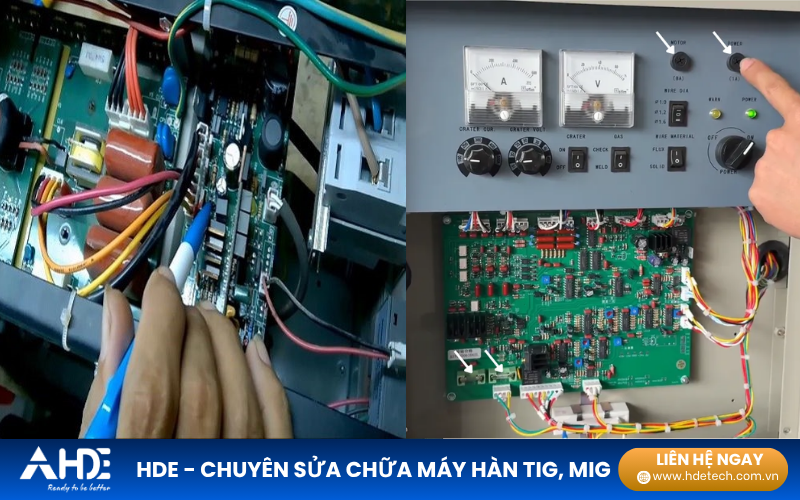
Cách xử lý khi mối hàn MIG không đạt độ ngấu
Bước 1: Kiểm tra vật liệu
Xác định loại vật liệu và chiều dày cần hàn. Kiểm tra tình trạng bề mặt và cách chuẩn bị mối nối.
Bước 2: Kiểm tra dây hàn
Kiểm tra đường kính, loại dây và tình trạng dây. Đảm bảo dây được cấp ổn định trong quá trình hàn.
Bước 3: Kiểm tra khí bảo vệ
Kiểm tra bình khí, bộ điều áp, dây dẫn và đầu phun. Đảm bảo khí được cấp ổn định tại khu vực hồ quang.
Bước 4: Kiểm tra thông số máy
Kiểm tra dòng hàn, điện áp và tốc độ cấp dây. Không nên điều chỉnh từng thông số một cách riêng lẻ. Các thông số cần được phối hợp theo vật liệu và chế độ hàn.
Bước 5: Kiểm tra kỹ thuật thao tác
Theo dõi tốc độ di chuyển và góc súng. Giữ chuyển động ổn định trong suốt quá trình hàn.
Bước 6: Kiểm tra thiết bị nếu lỗi vẫn xuất hiện
Nếu đã điều chỉnh đúng mà mối hàn vẫn không đạt, cần kiểm tra máy. Đặc biệt chú ý hệ thống cấp dây, súng hàn, nguồn hàn và bo mạch điều khiển.
Có nên tăng dòng hàn để cải thiện độ ngấu?
Không nên tăng dòng hàn một cách tùy ý. Tăng dòng có thể làm tăng lượng nhiệt đưa vào vật liệu. Tuy nhiên, thông số quá cao có thể gây cháy thủng hoặc biến dạng. Độ ngấu còn phụ thuộc vào điện áp, tốc độ cấp dây và tốc độ di chuyển. Vì vậy, cần điều chỉnh tổng thể thay vì chỉ tăng dòng hàn.
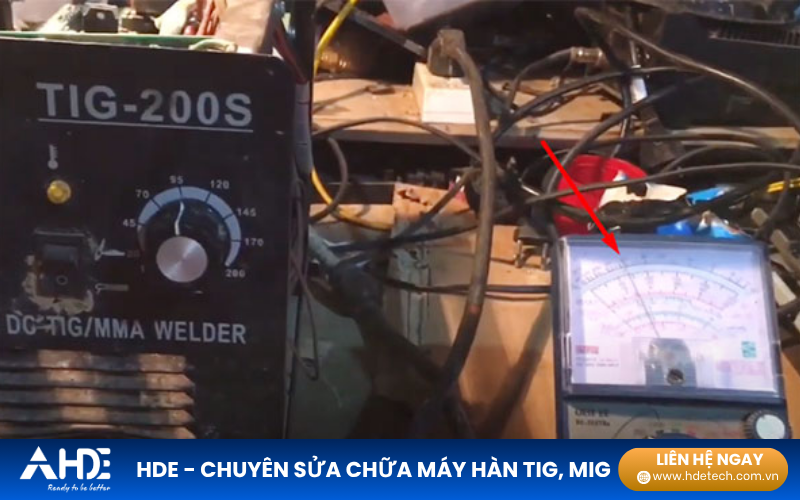
Khi nào cần kiểm tra hoặc sửa máy hàn MIG?
Nếu mối hàn không ngấu xuất hiện sau khi đã kiểm tra kỹ thuật và thông số, cần kiểm tra thiết bị. Đặc biệt nên kiểm tra máy khi có thêm các dấu hiệu:
- Hồ quang không ổn định.
- Dây hàn cấp không đều.
- Máy tự ngắt khi đang hàn.
- Máy báo lỗi bất thường.
- Dòng hàn thay đổi không ổn định.
- Quạt làm mát hoạt động bất thường.
- Máy có mùi khét hoặc tiếng động lạ.
- Nhiều máy cùng cài đặt nhưng chỉ một máy cho mối hàn kém.
Những trường hợp này có thể liên quan đến linh kiện hoặc mạch điều khiển. Không nên tự ý can thiệp vào phần công suất nếu không có chuyên môn.
HDE nhận kiểm tra và sửa chữa máy hàn MIG
HDE cung cấp dịch vụ kiểm tra và sửa chữa máy hàn MIG cho xưởng cơ khí và doanh nghiệp sản xuất. Kỹ thuật viên có thể kiểm tra từ phần thiết bị đến các yếu tố ảnh hưởng đến quá trình hàn. Các hạng mục kiểm tra gồm:
- Nguồn hàn.
- Mạch công suất.
- Bo mạch điều khiển.
- Bộ cấp dây.
- Động cơ cấp dây.
- Con lăn cấp dây.
- Súng hàn.
- Đầu tiếp xúc.
- Van khí và đường khí.
- Quạt làm mát.
- Các đầu nối và dây dẫn.
HDE ưu tiên xác định nguyên nhân trước khi đề xuất phương án sửa chữa. Điều này giúp hạn chế thay linh kiện không cần thiết.
Liên hệ HDE để được tư vấn về máy hàn MIG:
- Hotline: 0988 124 864
- Website cùng hệ thống: https://inovancevietnam.vn/
- Facebook: Công Ty CP Điện Hải Dương – HDE
- Youtube: HDE Tech
- Tiktok: HDE Tech
Câu hỏi thường gặp về mối hàn MIG không ngấu
Mối hàn MIG không ngấu có phải do dòng hàn thấp không?
Có thể. Dòng hàn thấp có thể khiến nhiệt đưa vào vật liệu không đủ. Tuy nhiên, cần kiểm tra thêm điện áp, tốc độ cấp dây và tốc độ di chuyển.
Vì sao máy hàn vẫn chạy bình thường nhưng mối hàn không ngấu?
Thiết bị có thể không bị lỗi. Nguyên nhân có thể nằm ở thông số cài đặt, vật liệu hoặc kỹ thuật thao tác.
Tăng dòng hàn có giúp mối hàn ngấu sâu hơn không?
Có thể làm tăng nhiệt đầu vào, nhưng không phải lúc nào cũng phù hợp. Thông số cần được lựa chọn dựa trên vật liệu và điều kiện hàn.
Khí bảo vệ có ảnh hưởng đến độ ngấu không?
Có. Khí bảo vệ không phù hợp có thể làm hồ quang kém ổn định. Điều này ảnh hưởng đến chất lượng tổng thể của mối hàn.
Khi nào cần sửa máy hàn MIG?
Nếu đã kiểm tra vật liệu, thông số và thao tác nhưng lỗi vẫn xuất hiện, nên kiểm tra máy. Đặc biệt khi máy có thêm dấu hiệu cấp dây không đều hoặc hồ quang bất ổn định.
Kết luận
Mối hàn MIG không đạt độ ngấu không nhất thiết xuất phát từ máy hàn. Nguyên nhân có thể đến từ dòng hàn, điện áp, tốc độ cấp dây hoặc hệ thống khí bảo vệ. Kỹ thuật thao tác, tốc độ di chuyển và cách chuẩn bị vật liệu cũng rất quan trọng. Vì vậy, cần kiểm tra cả thiết bị và kỹ thuật hàn trước khi đưa ra kết luận. Nếu máy có dấu hiệu bất thường, hãy kiểm tra sớm để tránh ảnh hưởng đến chất lượng sản xuất.
HDE nhận kiểm tra và sửa chữa máy hàn MIG. Liên hệ 0988 124 864 để được tư vấn.