Máy hàn TIG nóng đỏ nhanh, kim hàn bị cháy cụt là tình trạng không nên bỏ qua trong quá trình hàn. Khi tungsten nóng bất thường, đầu kim có thể bị biến dạng, chảy hoặc cụt nhanh. Đồng thời, máy hàn cũng có thể nóng lên nhanh hơn bình thường. Tình trạng này thường liên quan đến dòng hàn quá cao, khí argon không đủ, chọn sai loại tungsten, điện cực lắp không đúng hoặc hệ thống làm mát gặp vấn đề. Nếu tiếp tục sử dụng, chất lượng hồ quang và mối hàn sẽ giảm. Trong một số trường hợp, lỗi còn có thể liên quan đến hệ thống công suất của máy. Vậy vì sao máy hàn TIG nóng đỏ nhanh và kim hàn bị cháy cụt? Hãy cùng HDE kiểm tra từng nguyên nhân.
Kim hàn TIG là gì?
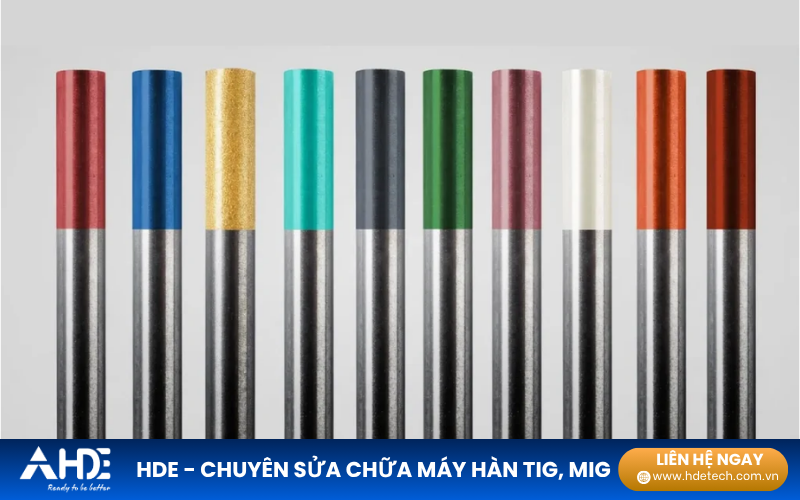
Trong hàn TIG, “kim hàn” thường được người dùng gọi để chỉ điện cực tungsten. Tungsten có nhiệt độ nóng chảy rất cao và có nhiệm vụ tạo hồ quang mà không bị tiêu hao như que hàn thông thường. Trong điều kiện làm việc bình thường, đầu tungsten cần duy trì hình dạng ổn định để tạo hồ quang tập trung. Khi tungsten liên tục nóng đỏ, cháy cụt hoặc biến dạng, đó có thể là dấu hiệu cho thấy thông số hoặc điều kiện hàn đang không phù hợp.
Dấu hiệu máy hàn TIG và tungsten đang gặp vấn đề
Người dùng có thể nhận biết qua một số dấu hiệu:
- Tungsten nóng đỏ rất nhanh.
- Đầu kim bị cháy cụt sau thời gian ngắn.
- Tungsten bị chảy hoặc biến dạng.
- Đầu điện cực bị phình to.
- Hồ quang bị lệch.
- Hồ quang không tập trung.
- Hồ quang chập chờn.
- Mối hàn bị đen hoặc đổi màu.
- Máy hàn nóng nhanh.
- Quạt làm mát hoạt động liên tục.
- Máy báo lỗi nhiệt sau một thời gian ngắn.
Nếu nhiều dấu hiệu xuất hiện cùng lúc, cần dừng máy để kiểm tra.
Vì sao máy hàn TIG nóng đỏ nhanh, kim hàn bị cháy cụt?
1. Dòng hàn cài đặt quá cao
Đây là nguyên nhân phổ biến cần kiểm tra đầu tiên. Mỗi đường kính tungsten có giới hạn dòng điện phù hợp. Nếu sử dụng dòng hàn quá cao so với khả năng chịu tải của điện cực, nhiệt lượng tập trung tại đầu tungsten sẽ tăng mạnh.
Khi đó, kim hàn có thể:
- Nóng đỏ nhanh.
- Biến dạng đầu điện cực.
- Phình đầu.
- Chảy hoặc cháy cụt.
- Làm hồ quang mất ổn định.
Vì vậy, khi tungsten cháy nhanh, cần kiểm tra lại dòng hàn trước khi thay máy hoặc thay bo mạch.
2. Chọn đường kính tungsten không phù hợp
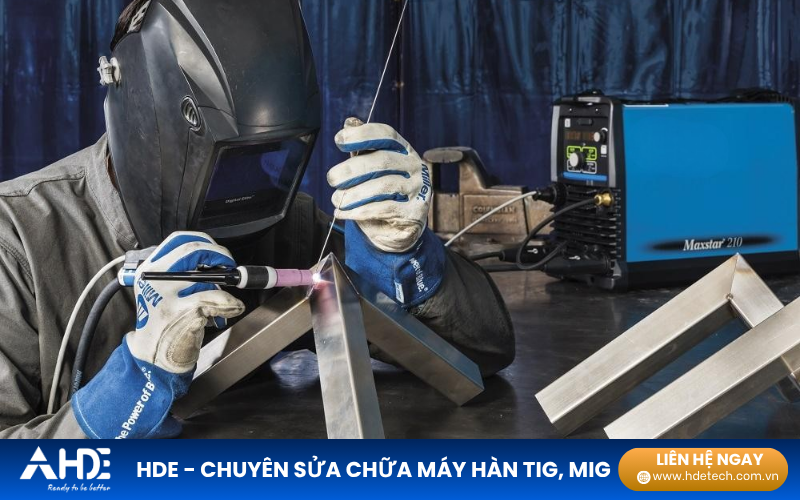
Tungsten có nhiều đường kính khác nhau. Nếu sử dụng điện cực có đường kính quá nhỏ cho dòng hàn đang cài đặt, điện cực sẽ phải chịu nhiệt lớn hơn khả năng cho phép. Ví dụ, một tungsten nhỏ nhưng phải làm việc ở dòng cao trong thời gian dài sẽ dễ nóng đỏ và biến dạng. Ngược lại, chọn tungsten quá lớn cũng không phải lúc nào là tốt. Điện cực cần được lựa chọn dựa trên dòng hàn, vật liệu và chế độ AC/DC.
3. Khí argon không đủ
Khí argon có nhiệm vụ bảo vệ vùng hồ quang và điện cực tungsten khỏi không khí. Khi lượng khí bảo vệ không đủ, tungsten có thể tiếp xúc với oxy ở nhiệt độ cao. Kết quả là đầu điện cực nhanh bị oxy hóa, đổi màu và cháy. Đây cũng là nguyên nhân có thể khiến mối hàn TIG bị đen hoặc đổi màu.
Cần kiểm tra:
- Lưu lượng argon.
- Bình khí.
- Bộ điều áp.
- Đường ống.
- Van khí.
- Đầu nối.
- Mỏ hàn TIG.
Không nên chỉ nhìn vào đồng hồ và kết luận lượng khí đang đủ. Đường ống hoặc đầu nối bị rò cũng có thể khiến lượng khí thực tế tại mỏ hàn thấp hơn mức cài đặt.
4. Lưu lượng argon quá cao
Lưu lượng khí quá cao cũng có thể gây vấn đề. Khi khí đi ra với tốc độ quá lớn, dòng khí có thể bị nhiễu loạn. Không khí xung quanh có khả năng bị cuốn vào vùng bảo vệ. Điều này làm giảm hiệu quả bảo vệ tungsten và vũng hàn. Do đó, khi kim hàn bị cháy, không nên xử lý bằng cách tăng lưu lượng argon một cách tùy ý. Cần điều chỉnh lưu lượng phù hợp với đường kính chụp khí, tungsten và điều kiện hàn.
5. Đường cấp khí bị rò rỉ
Một vị trí rò khí nhỏ cũng có thể ảnh hưởng đến chất lượng hàn TIG. Các vị trí cần kiểm tra gồm:
- Van bình khí.
- Bộ điều áp.
- Ống dẫn khí.
- Đầu nối nhanh.
- Van điện từ.
- Đầu nối trên máy.
- Mỏ hàn TIG.
Nếu nghi ngờ rò khí, nên kiểm tra từng đầu nối trước khi tiếp tục vận hành.
6. Chụp khí hoặc collet bị lỗi
Chụp khí và collet có nhiệm vụ giữ tungsten và hỗ trợ quá trình cấp khí bảo vệ. Nếu các bộ phận này bị nứt, bẩn, biến dạng hoặc lắp không đúng, dòng khí có thể không bao phủ tốt khu vực hồ quang. Tungsten vì vậy dễ bị oxy hóa và nóng bất thường. Nên tháo kiểm tra chụp khí, collet và các bộ phận liên quan khi tungsten liên tục bị cháy.
7. Tungsten bị nhiễm bẩn
Tungsten có thể bị nhiễm bẩn khi chạm vào vật liệu hoặc vũng hàn. Khi điện cực đã bị nhiễm bẩn nhưng vẫn tiếp tục sử dụng, hồ quang có thể trở nên không ổn định. Đầu tungsten cũng có thể nóng bất thường và biến dạng. Trong trường hợp này, cần mài lại hoặc thay điện cực tùy mức độ nhiễm bẩn. Không nên tiếp tục sử dụng tungsten đã bị biến dạng nghiêm trọng.
8. Mài tungsten không đúng kỹ thuật
Hình dạng đầu tungsten ảnh hưởng trực tiếp đến khả năng tập trung hồ quang. Nếu đầu điện cực được mài không phù hợp, hồ quang có thể bị phân tán. Nhiệt lượng cũng có thể phân bố không như mong muốn. Khi đó, người vận hành có thể phải tăng dòng để duy trì hồ quang, làm tungsten nóng nhanh hơn. Vì vậy, cần sử dụng phương pháp mài phù hợp với loại tungsten và chế độ hàn.
9. Chọn sai loại tungsten
Không phải loại tungsten nào cũng phù hợp cho mọi ứng dụng. Tùy vật liệu và chế độ AC/DC, cần lựa chọn loại điện cực phù hợp. Nếu sử dụng sai loại tungsten, khả năng chịu nhiệt và độ ổn định hồ quang có thể không đáp ứng yêu cầu. Khi kim hàn cháy nhanh dù các thông số khác đã được kiểm tra, nên xem lại loại tungsten đang sử dụng.
10. Cài đặt AC/DC không phù hợp
Với máy hàn TIG có chức năng AC/DC, chế độ hàn phải phù hợp với vật liệu. Đặc biệt khi hàn nhôm, chế độ AC thường được sử dụng để hỗ trợ làm sạch lớp oxit trên bề mặt. Nếu cài đặt không phù hợp, nhiệt lượng tác động lên điện cực có thể thay đổi và ảnh hưởng đến tuổi thọ tungsten. Do đó, khi kim hàn nóng bất thường, cần kiểm tra lại chế độ hàn.
11. Khoảng cách tungsten và vật liệu không phù hợp
Khoảng cách từ đầu tungsten đến vật liệu cũng ảnh hưởng đến hồ quang. Nếu khoảng cách quá lớn, hồ quang có thể khó tập trung và không ổn định. Nếu tungsten thường xuyên chạm vào vật liệu hoặc vũng hàn, đầu điện cực sẽ nhanh chóng bị nhiễm bẩn. Kỹ thuật thao tác đúng giúp hạn chế tình trạng này và kéo dài tuổi thọ tungsten.
Vì sao máy hàn TIG nóng nhanh?
Không chỉ tungsten, chính máy hàn cũng có thể nóng nhanh trong quá trình vận hành. Một số nguyên nhân thường gặp gồm:
Máy làm việc ở tải cao trong thời gian dài
Khi máy phải hoạt động gần mức công suất tối đa trong thời gian dài, các linh kiện công suất sẽ sinh nhiệt lớn. Nếu thời gian nghỉ không đủ, nhiệt độ bên trong máy có thể tăng nhanh.
Quạt làm mát hoạt động không tốt
Quạt có nhiệm vụ đưa không khí qua hệ thống tản nhiệt. Nếu quạt bị bám bụi, quay yếu hoặc hỏng, khả năng giải nhiệt của máy sẽ giảm. Cần kiểm tra quạt khi máy có dấu hiệu nóng nhanh hơn bình thường.
Khe thông gió bị che kín
Máy hàn cần được đặt tại vị trí thông thoáng. Nếu khe hút hoặc thoát gió bị che, luồng không khí làm mát sẽ bị hạn chế. Điều này có thể khiến nhiệt độ bên trong máy tăng nhanh.
Máy bám nhiều bụi
Môi trường xưởng cơ khí thường có nhiều bụi kim loại và bụi công nghiệp. Sau thời gian dài sử dụng, bụi có thể bám vào quạt, khe tản nhiệt và các linh kiện bên trong. Lớp bụi dày làm giảm hiệu quả tản nhiệt và khiến máy dễ nóng.
Cần làm gì khi kim hàn TIG bị cháy cụt?
Khi phát hiện tungsten nóng đỏ và cháy cụt, nên thực hiện theo trình tự:
Bước 1: Dừng hàn và để máy nguội.
Không nên tiếp tục sử dụng khi điện cực đang bị nóng bất thường.
Bước 2: Kiểm tra tungsten.
Xem điện cực có đúng loại, đúng đường kính và còn nguyên hình dạng hay không.
Bước 3: Kiểm tra dòng hàn.
Đối chiếu dòng đang cài đặt với khả năng làm việc của tungsten.
Bước 4: Kiểm tra khí argon.
Kiểm tra bình khí, lưu lượng, đường ống và các vị trí có khả năng rò khí.
Bước 5: Kiểm tra mỏ hàn.
Kiểm tra chụp khí, collet, collet body và các đầu nối.
Bước 6: Kiểm tra làm mát.
Đảm bảo quạt và khe thông gió hoạt động bình thường.
Bước 7: Thử lại với bộ tungsten và thông số phù hợp.
Nếu máy hoạt động bình thường, nguyên nhân có thể nằm ở điện cực hoặc thông số hàn.
Bước 8: Kiểm tra máy nếu lỗi vẫn tiếp diễn.
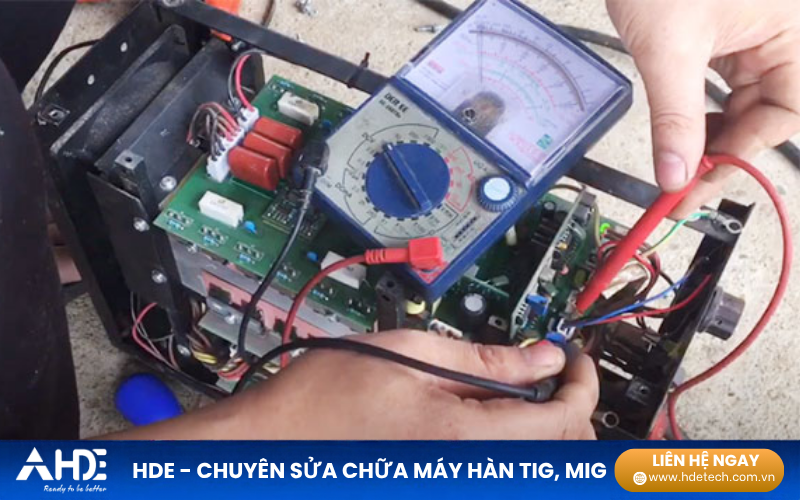
Nếu tungsten tiếp tục cháy dù các yếu tố bên ngoài đều bình thường, cần kiểm tra phần điện tử bên trong máy.
Khi nào cần sửa chữa máy hàn TIG?
Không phải trường hợp nào kim hàn cháy cũng cần sửa máy. Tuy nhiên, nên kiểm tra chuyên sâu nếu xuất hiện các dấu hiệu:
- Tungsten liên tục cháy cụt dù đã thay mới.
- Máy nóng nhanh bất thường.
- Quạt không hoạt động.
- Máy thường xuyên báo lỗi nhiệt.
- Dòng hàn không ổn định.
- Hồ quang lúc mạnh lúc yếu.
- Máy tự ngắt khi đang hàn.
- Máy có mùi khét.
- Máy phát tiếng động bất thường.
- Đã kiểm tra khí và tungsten nhưng lỗi vẫn xảy ra.
Khi đó, nguyên nhân có thể liên quan đến mạch công suất, IGBT, mạch điều khiển, cảm biến nhiệt, hệ thống làm mát hoặc các linh kiện bên trong máy. Không nên tự ý thay linh kiện nếu chưa xác định chính xác nguyên nhân.
HDE nhận kiểm tra và sửa chữa máy hàn TIG
HDE cung cấp dịch vụ kiểm tra và sửa chữa máy hàn TIG, hỗ trợ doanh nghiệp và xưởng sản xuất xử lý các lỗi liên quan đến nguồn hàn, hồ quang và hệ thống điều khiển. Kỹ thuật viên kiểm tra theo từng bước để phân biệt lỗi do phụ kiện, thông số vận hành hay phần cứng của máy. HDE hỗ trợ kiểm tra các tình trạng:
- Máy hàn TIG nóng nhanh.
- Tungsten bị cháy cụt.
- Kim hàn bị nóng đỏ.
- Hồ quang TIG khó mồi.
- Hồ quang không ổn định.
- Máy hàn TIG không ra khí.
- Mối hàn TIG bị đen.
- Mối hàn TIG đổi màu.
- Máy hàn báo lỗi nhiệt.
- Máy hàn không lên nguồn.
- Máy hàn bị lỗi bo mạch.
Việc xác định đúng nguyên nhân giúp hạn chế thay linh kiện không cần thiết và giảm thời gian thiết bị phải dừng sản xuất.
Câu hỏi thường gặp
Vì sao tungsten máy hàn TIG bị cháy cụt?
Nguyên nhân thường gặp là dòng hàn quá cao, tungsten không phù hợp, khí argon không đủ, chụp khí lỗi hoặc điện cực bị nhiễm bẩn.
Vì sao kim hàn TIG nóng đỏ?
Tungsten nóng đỏ có thể do dòng hàn cao, khả năng bảo vệ khí kém hoặc lựa chọn điện cực không phù hợp. Nếu hiện tượng xảy ra liên tục, cần kiểm tra cả máy và hệ thống làm mát.
Máy hàn TIG nóng nhanh có phải do quạt không?
Có thể. Quạt yếu, quạt hỏng hoặc khe thông gió bị bụi che kín đều làm giảm khả năng tản nhiệt. Tuy nhiên, cần kiểm tra thêm tải hàn và các linh kiện công suất nếu máy nóng bất thường.
Có nên tăng khí argon khi tungsten bị cháy?
Không nên tăng tùy ý. Lưu lượng quá thấp có thể gây oxy hóa, nhưng lưu lượng quá cao cũng có thể tạo nhiễu loạn khí. Cần điều chỉnh lưu lượng phù hợp với điều kiện hàn.
Tungsten bị cháy có làm hồ quang không ổn định không?
Có. Khi đầu tungsten bị biến dạng hoặc nhiễm bẩn, hồ quang có thể bị lệch, khó tập trung và chập chờn.
Khi nào cần mang máy hàn TIG đi sửa?
Nếu đã kiểm tra tungsten, khí argon, mỏ hàn, thông số và hệ thống làm mát nhưng máy vẫn nóng nhanh hoặc tungsten tiếp tục cháy, nên đưa máy đi kiểm tra chuyên sâu.
Kết luận
Máy hàn TIG nóng đỏ nhanh, kim hàn bị cháy cụt có thể xuất phát từ những nguyên nhân khá đơn giản như chọn sai tungsten, dòng hàn quá cao hoặc thiếu khí argon. Tuy nhiên, nếu đã kiểm tra các yếu tố bên ngoài mà tình trạng vẫn tiếp diễn, không loại trừ khả năng máy đang gặp lỗi ở hệ thống làm mát, điều khiển hoặc mạch công suất. Vì vậy, nên kiểm tra theo từng bước trước khi quyết định sửa chữa hoặc thay linh kiện.
HDE nhận kiểm tra và sửa chữa máy hàn TIG, hỗ trợ xác định nguyên nhân và tư vấn phương án xử lý phù hợp.
- Hotline: 0988 124 864
- Website cùng hệ thống: https://inovancevietnam.vn/
- Facebook: Công Ty CP Điện Hải Dương – HDE
- Youtube: HDE Tech
- Tiktok: HDE Tech