Máy hàn MIG vẫn có nguồn nhưng không tạo được hồ quang khi bóp cò. Tình trạng này có thể khiến mối hàn không hình thành, làm gián đoạn công việc tại xưởng. Nguyên nhân có thể nằm ở nguồn điện, kẹp mass, súng hàn, tín hiệu điều khiển hoặc mạch công suất. Trong bài viết này, HDE sẽ hướng dẫn bạn nhận biết từng dấu hiệu, kiểm tra các bộ phận liên quan và xác định khi nào cần sửa chữa máy hàn Mig chuyên sâu.
Máy hàn MIG không ra hồ quang là gì?
Hồ quang hàn là hiện tượng phóng điện giữa điện cực và vật liệu cần hàn. Nhiệt lượng sinh ra giúp làm nóng chảy dây hàn và kim loại nền để tạo thành mối hàn. Ở máy hàn MIG, dây hàn thường được cấp liên tục qua súng hàn. Khi bóp cò, máy thực hiện các chức năng theo trình tự điều khiển, bao gồm cấp khí, cấp dây và tạo dòng hàn. Nếu máy không tạo được hồ quang, quá trình hàn sẽ không diễn ra bình thường. Một số biểu hiện thường gặp gồm:
- Máy có đèn nguồn nhưng không thể hàn.
- Bóp cò súng nhưng không xuất hiện hồ quang.
- Dây hàn vẫn chạy nhưng không tạo hồ quang.
- Máy có khí bảo vệ nhưng không có dòng hàn.
- Máy phát tiếng bất thường hoặc báo đèn lỗi khi bóp cò.
- Máy đang hàn thì hồ quang đột ngột tắt.
Mỗi biểu hiện có thể liên quan đến một nhóm nguyên nhân khác nhau. Vì vậy, cần xác định đúng tình trạng trước khi thay linh kiện.
Nguyên nhân máy hàn MIG không có hồ quang
Nguồn điện cấp cho máy không ổn định
Nguồn điện đầu vào không phù hợp có thể khiến máy không hoạt động đúng chức năng. Tình trạng này thường xuất hiện khi nguồn cấp bị sụt áp, mất pha hoặc kết nối điện không đảm bảo đối với máy sử dụng nguồn ba pha. Một số máy có thể bật đèn nguồn nhưng không cho phép hàn khi phát hiện điều kiện cấp điện bất thường.
Cách kiểm tra:
- Kiểm tra nguồn điện cấp cho máy.
- Kiểm tra phích cắm, đầu nối và dây nguồn.
- Quan sát đèn báo lỗi trên bảng điều khiển.
- Đối chiếu điện áp nguồn với thông số của nhà sản xuất.
Nếu nghi ngờ mất pha hoặc điện áp bất thường, nên nhờ kỹ thuật viên kiểm tra bằng thiết bị đo phù hợp.
Kẹp mass tiếp xúc kém
Kẹp mass có nhiệm vụ kết nối mạch hàn với vật liệu cần hàn. Nếu điểm tiếp xúc không tốt, dòng điện hàn có thể không truyền qua mạch đúng cách. Nguyên nhân thường gặp là kẹp mass bị lỏng, bề mặt tiếp xúc có sơn hoặc gỉ sét. Dây mass và đầu nối cũng có thể bị hư hỏng sau thời gian sử dụng.
Cách khắc phục:
- Kiểm tra vị trí kẹp mass trên vật liệu.
- Làm sạch bề mặt tiếp xúc nếu có sơn hoặc gỉ sét.
- Kiểm tra độ chắc chắn của kẹp và đầu nối.
- Kiểm tra tình trạng dây mass khi máy đã được ngắt điện an toàn.
Nếu kẹp mass bị hỏng hoặc dây dẫn xuống cấp, cần sửa chữa hoặc thay thế phù hợp.
Cò súng MIG không gửi được tín hiệu
Cò súng không chỉ điều khiển thao tác của người thợ mà còn gửi tín hiệu để máy thực hiện chu trình hàn. Khi công tắc cò súng bị hỏng, dây điều khiển đứt hoặc đầu nối tiếp xúc kém, máy có thể không nhận được lệnh bắt đầu hàn. Trong trường hợp này, máy có thể vẫn bật nguồn nhưng không cấp dây, không có khí hoặc không tạo hồ quang.
Cách kiểm tra:
- Quan sát phản hồi của máy khi bóp cò.
- Kiểm tra đầu nối súng hàn.
- Kiểm tra dây điều khiển và công tắc cò súng.
- Đối chiếu các chức năng phản hồi với hướng dẫn của nhà sản xuất.
Nếu máy không nhận tín hiệu từ súng hàn, cần kiểm tra mạch điều khiển trước khi kết luận lỗi nằm ở nguồn công suất.
Súng hàn hoặc đầu nối súng bị lỗi
Súng hàn MIG được sử dụng liên tục nên các đầu nối và bộ phận dẫn điện có thể xuống cấp. Đầu nối lỏng, tiếp xúc kém hoặc dây dẫn bên trong bị hư hỏng có thể ảnh hưởng đến quá trình hàn. Bép tiếp điện bị mòn hoặc không phù hợp cũng có thể làm quá trình truyền dòng điện không ổn định.
Cách xử lý:
- Kiểm tra đầu nối súng hàn với máy.
- Kiểm tra bép tiếp điện và tình trạng lắp đặt.
- Quan sát dấu hiệu cháy xém hoặc hư hỏng trên đầu nối.
- Thay thế linh kiện không còn đáp ứng yêu cầu kỹ thuật.
Cần phân biệt bép tiếp điện với bép khí. Bép tiếp điện có vai trò dẫn dòng điện sang dây hàn, trong khi bép khí giúp phân phối khí bảo vệ.
Xem thêm:
- Máy Hàn MIG Bị Cháy Bo Mạch: Nguyên Nhân Và Cách Xử Lý
- Máy Hàn MIG Không Ra Dây Hàn: Kiểm Tra Từ Đâu?
- Địa Chỉ Sửa Chữa Máy Hàn MIG Uy Tín, Chuyên Nghiệp
Máy bị kích hoạt chế độ bảo vệ quá nhiệt
Máy hàn MIG thường có hệ thống bảo vệ khi nhiệt độ bên trong vượt ngưỡng cho phép. Nếu máy hoạt động liên tục ở tải cao, thông gió kém hoặc quạt làm mát gặp sự cố, nhiệt độ có thể tăng lên. Máy sẽ giảm công suất hoặc ngừng hàn để bảo vệ linh kiện. Dấu hiệu thường gặp là máy đang hàn bình thường rồi mất hồ quang. Đèn báo nhiệt hoặc mã lỗi có thể xuất hiện tùy từng model.
Cách khắc phục:
- Dừng hàn và để máy nguội theo hướng dẫn của nhà sản xuất.
- Kiểm tra khe thông gió có bị che chắn hay không.
- Quan sát hoạt động của quạt làm mát nếu có thể kiểm tra an toàn.
- Kiểm tra chu kỳ tải và điều kiện vận hành của máy.
Nếu máy thường xuyên quá nhiệt dù vận hành đúng quy định, cần kiểm tra hệ thống làm mát và các bộ phận bên trong.
Máy hàn MIG gặp lỗi mạch điều khiển
Mạch điều khiển tiếp nhận tín hiệu từ người vận hành và phối hợp hoạt động giữa các bộ phận của máy. Khi mạch gặp sự cố, máy có thể không thực hiện đúng chu trình hàn. Ví dụ, máy nhận tín hiệu cò súng nhưng không kích hoạt đầu ra hàn. Nguyên nhân có thể liên quan đến linh kiện điện tử xuống cấp, nguồn điều khiển bất thường hoặc kết nối bên trong bị lỗi.
Hướng kiểm tra:
- Kiểm tra mã lỗi và trạng thái hoạt động của máy.
- Xác định máy có nhận tín hiệu từ cò súng hay không.
- Kiểm tra nguồn cấp cho mạch điều khiển.
- Kiểm tra tín hiệu điều khiển đầu ra theo tài liệu kỹ thuật.
Các bước này nên được thực hiện bởi kỹ thuật viên có chuyên môn. Không nên tự tháo hoặc sửa bo mạch khi chưa có kiến thức và thiết bị phù hợp.
Mạch công suất hoặc bộ phận tạo dòng hàn bị hỏng
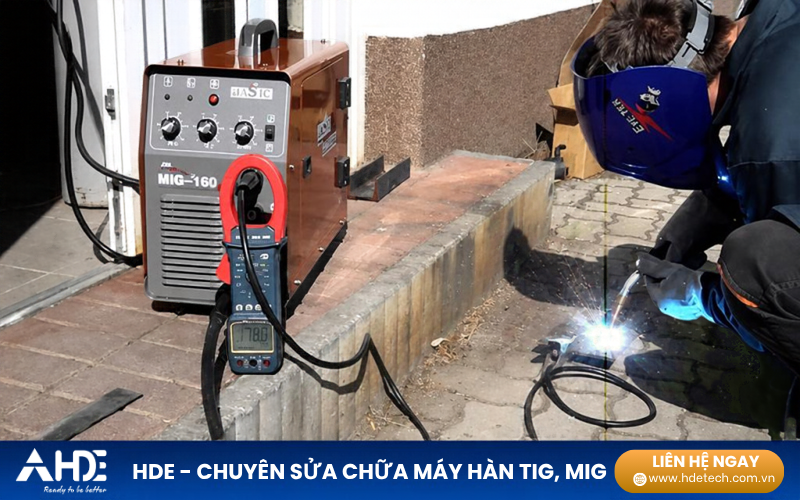
Mạch công suất có nhiệm vụ xử lý và cung cấp năng lượng cho quá trình hàn. Đây là bộ phận quan trọng trong máy hàn MIG điện tử. Nếu linh kiện công suất hoặc mạch liên quan bị hỏng, máy có thể bật nguồn nhưng không tạo được đầu ra hàn. Một số trường hợp còn xuất hiện mã lỗi hoặc tự ngắt khi bóp cò. Các linh kiện cần được kiểm tra tùy theo thiết kế máy, có thể gồm bộ chỉnh lưu, linh kiện đóng cắt công suất và mạch điều khiển liên quan.
Lưu ý: Không thể xác định chính xác lỗi mạch công suất chỉ dựa vào việc máy không có hồ quang. Kỹ thuật viên cần kiểm tra các điều kiện đầu vào, tín hiệu điều khiển và đầu ra trước khi đưa ra kết luận.
Cách kiểm tra máy hàn MIG không có hồ quang
Để tránh thay linh kiện không cần thiết, nên kiểm tra từ những bộ phận bên ngoài trước khi chuyển sang phần điện tử.
Bước 1: Xác định biểu hiện của máy
Quan sát các dấu hiệu khi bật nguồn và bóp cò theo hướng dẫn vận hành. Ghi nhận máy có đèn nguồn, đèn báo lỗi, khí bảo vệ hoặc hoạt động cấp dây hay không. Những thông tin này giúp khoanh vùng nguyên nhân. Không chạm vào đầu súng hoặc dây hàn trong quá trình thử máy.
Bước 2: Kiểm tra kẹp mass và đường dẫn điện
Ngắt nguồn máy trước khi kiểm tra các kết nối. Quan sát kẹp mass, dây dẫn và các đầu nối. Đảm bảo không có dấu hiệu lỏng, đứt hoặc cháy xém. Nếu phát hiện hư hỏng, cần xử lý trước khi thử hàn lại.
Bước 3: Kiểm tra súng hàn và cò súng
Kiểm tra đầu nối súng, công tắc cò và dây điều khiển. Nếu máy không có phản hồi khi bóp cò, cần xác định tín hiệu có truyền đến bộ điều khiển hay không. Không nên tự đấu tắt cò súng để thử máy vì thao tác này có thể kích hoạt các chức năng ngoài dự kiến.
Bước 4: Kiểm tra nguồn điện và chế độ bảo vệ
Đối chiếu nguồn cấp với thông số trên nhãn máy. Kiểm tra đèn cảnh báo và mã lỗi nếu có. Nếu máy báo quá nhiệt, hãy để máy nguội theo hướng dẫn. Nếu máy báo lỗi nguồn, cần kiểm tra hệ thống cấp điện trước khi vận hành lại.
Bước 5: Kiểm tra đầu ra và mạch điện tử
Nếu các bộ phận bên ngoài đều bình thường nhưng máy vẫn không có hồ quang, cần kiểm tra sâu hơn. Kỹ thuật viên sẽ kiểm tra tín hiệu điều khiển, nguồn phụ, mạch công suất và đầu ra hàn theo sơ đồ của model tương ứng. Không tự đo hoặc chạm vào mạch công suất khi máy đang cấp điện. Tụ điện bên trong có thể còn điện tích sau khi ngắt nguồn. Việc kiểm tra cần tuân thủ quy trình an toàn của nhà sản xuất.
Máy hàn MIG có cấp dây nhưng không có hồ quang là lỗi gì?
Nếu dây hàn vẫn được cấp nhưng không xuất hiện hồ quang, hệ thống cấp dây có thể vẫn đang hoạt động. Tuy nhiên, điều này chưa đủ để kết luận mạch công suất bị hỏng. Các vị trí cần kiểm tra gồm:
- Kẹp mass và điểm tiếp xúc với vật liệu.
- Bép tiếp điện và đầu nối súng hàn.
- Dây dẫn và các kết nối của mạch hàn.
- Nguồn điện đầu vào.
- Tín hiệu điều khiển đầu ra.
- Mạch công suất và các chức năng bảo vệ.
Nếu dây được cấp liên tục nhưng không tạo hồ quang, không nên tiếp tục bóp cò nhiều lần để thử. Hãy dừng máy và xác định nguyên nhân trước khi vận hành lại.
Máy hàn MIG có khí nhưng không có hồ quang
Việc khí bảo vệ vẫn thoát ra cho thấy chức năng cấp khí có thể đang hoạt động. Tuy nhiên, hệ thống tạo dòng hàn vẫn có thể gặp sự cố. Tùy model, trình tự cấp khí, cấp dây và tạo đầu ra hàn có thể khác nhau. Vì vậy, cần kiểm tra theo sơ đồ điều khiển của thiết bị. Bạn nên kiểm tra kẹp mass, súng hàn, tín hiệu cò súng và trạng thái báo lỗi. Nếu các bộ phận bên ngoài bình thường, cần kiểm tra nguồn đầu ra và mạch điều khiển.
Khi nào cần gọi dịch vụ sửa máy hàn MIG?
Bạn nên liên hệ đơn vị sửa chữa khi gặp một trong các tình trạng sau:
- Máy bật nguồn nhưng không thể hàn.
- Máy liên tục mất hồ quang trong quá trình làm việc.
- Máy báo lỗi dù đã kiểm tra các kết nối bên ngoài.
- Máy có mùi khét hoặc xuất hiện dấu hiệu cháy linh kiện.
- Máy thường xuyên bị quá nhiệt.
- Đã kiểm tra kẹp mass và súng hàn nhưng không khắc phục được.
- Nghi ngờ bo mạch điều khiển hoặc mạch công suất bị hỏng.
Việc kiểm tra sớm giúp xác định đúng bộ phận gặp sự cố. Điều này cũng hạn chế nguy cơ làm hỏng thêm linh kiện khi tiếp tục vận hành.
Dịch vụ sửa chữa máy hàn MIG tại HDE
HDE cung cấp dịch vụ kiểm tra và sửa chữa thiết bị điện công nghiệp. Với máy hàn MIG gặp lỗi không có hồ quang, việc kiểm tra cần dựa trên biểu hiện thực tế và cấu tạo của từng model. Các hạng mục có thể được kiểm tra gồm:
- Nguồn điện và hệ thống kết nối.
- Kẹp mass và đường dẫn dòng hàn.
- Súng hàn và công tắc cò.
- Nguồn điều khiển.
- Bo mạch điều khiển.
- Mạch công suất.
- Hệ thống làm mát và chức năng bảo vệ.
Sau khi xác định nguyên nhân, kỹ thuật viên sẽ đề xuất phương án sửa chữa phù hợp với tình trạng thiết bị. Nếu máy hàn MIG của doanh nghiệp không tạo được hồ quang, hãy liên hệ HDE để được trao đổi về tình trạng máy và phương án kiểm tra.
HDE – Hỗ trợ kiểm tra, sửa chữa thiết bị điện công nghiệp.
- Hotline: 0988 124 864
- Website cùng hệ thống: https://inovancevietnam.vn/
- Facebook: Công Ty CP Điện Hải Dương – HDE
- Youtube: HDE Tech
- Tiktok: HDE Tech
Câu hỏi thường gặp về lỗi máy hàn MIG không có hồ quang
Máy hàn MIG bật nguồn nhưng không hàn được là do đâu?
Nguyên nhân có thể liên quan đến nguồn điện, kẹp mass, súng hàn, tín hiệu cò súng hoặc mạch công suất. Cần kiểm tra biểu hiện cụ thể để xác định đúng lỗi.
Máy hàn MIG có cấp dây nhưng không có hồ quang phải làm sao?
Bạn nên dừng máy và kiểm tra kẹp mass, bép tiếp điện cùng các kết nối bên ngoài sau khi ngắt nguồn an toàn. Nếu các bộ phận này bình thường, cần kiểm tra đầu ra hàn và mạch điều khiển.
Máy hàn MIG có khí nhưng không tạo hồ quang có phải hỏng bo mạch không?
Không nhất thiết. Hệ thống cấp khí có thể hoạt động độc lập với một số chức năng khác. Lỗi cũng có thể nằm ở kẹp mass, súng hàn, nguồn điện hoặc hệ thống bảo vệ.
Có nên tự sửa máy hàn MIG không có hồ quang?
Bạn có thể kiểm tra các kết nối bên ngoài và tình trạng kẹp mass theo hướng dẫn an toàn. Với lỗi liên quan đến nguồn điện, bo mạch hoặc mạch công suất, nên nhờ kỹ thuật viên chuyên môn kiểm tra.
Sửa máy hàn MIG không có hồ quang mất bao lâu?
Thời gian sửa phụ thuộc vào nguyên nhân, model máy và tình trạng linh kiện. Cần kiểm tra thực tế mới có thể xác định thời gian và phương án sửa chữa phù hợp.
Kết luận
Máy hàn MIG không có hồ quang có thể do lỗi kết nối điện, kẹp mass, súng hàn, nguồn cấp hoặc mạch điện tử. Việc xác định đúng nguyên nhân giúp hạn chế thay linh kiện không cần thiết và giảm thời gian dừng máy. Nếu đã kiểm tra các bộ phận bên ngoài nhưng máy vẫn không hoạt động, bạn nên tìm đến đơn vị sửa chữa có chuyên môn.
Liên hệ HDE qua hotline 0988 124 864 để trao đổi về tình trạng máy hàn MIG và nhu cầu kiểm tra, sửa chữa.