Sửa chữa máy hàn MIG là nhu cầu phổ biến tại các xưởng cơ khí, nhà máy sản xuất và dây chuyền gia công kim loại. Sau thời gian vận hành, máy có thể gặp lỗi như khó mồi hồ quang, cháy dây, rỗ khí, không ra dây hoặc mối hàn không đủ ngấu. Nếu không xác định đúng nguyên nhân, việc tiếp tục vận hành có thể làm giảm chất lượng mối hàn và ảnh hưởng đến thiết bị. Trong bài viết này, HDE tổng hợp các lỗi máy hàn MIG thường gặp và hướng xử lý phù hợp.
Máy hàn MIG là gì?
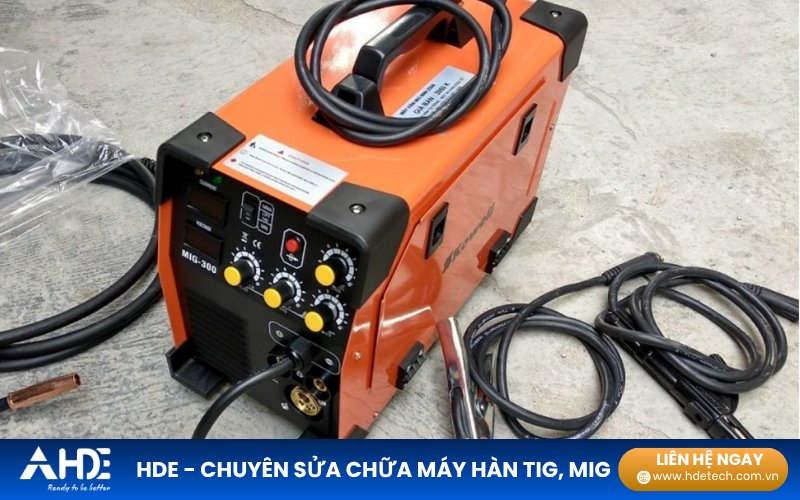
Hàn MIG là phương pháp hàn hồ quang sử dụng dây hàn nóng chảy liên tục. Khí bảo vệ được cấp qua súng hàn để hạn chế tác động của không khí lên vùng hồ quang. Phương pháp này phù hợp với các mối hàn dài và yêu cầu năng suất cao. Hàn MIG được sử dụng phổ biến trong cơ khí chế tạo, kết cấu thép và dây chuyền sản xuất. Trong quá trình sử dụng, máy hàn MIG có thể phát sinh lỗi từ nguồn điện, bộ cấp dây, súng hàn hoặc khí bảo vệ. Việc kiểm tra đúng nguyên nhân giúp hạn chế thời gian dừng máy.
Những lỗi thường gặp khi sử dụng máy hàn MIG
1. Máy hàn MIG khó mồi hồ quang
Tình trạng máy khó mồi hồ quang có thể xuất phát từ nhiều nguyên nhân. Một số nguyên nhân thường gặp gồm:
- Chưa mở hoặc cấp khí bảo vệ không đúng.
- Bình khí đã hết.
- Cực tính của máy được thiết lập chưa phù hợp.
- Kẹp mát tiếp xúc không tốt.
- Mạch điều khiển gặp sự cố.
Với cấu hình hàn dây thông thường, cần kiểm tra cực tính theo yêu cầu của máy và loại dây hàn đang sử dụng. Đồng thời, kiểm tra kẹp mát và các điểm tiếp xúc trước khi kiểm tra sâu hơn vào mạch điều khiển.
2. Máy hàn MIG cháy dây, hồ quang không ổn định
Cháy dây hay Burnback thường xảy ra khi dây hàn bị cháy ngược và dính vào bép tiếp điện. Các nguyên nhân có thể gồm:
- Tốc độ cấp dây quá chậm.
- Bánh xe cấp dây không đúng kích thước.
- Contact Tube bị mòn hoặc bám hồ quang.
- Điện áp nguồn không ổn định.
- Cực tính chưa phù hợp.
- Súng hàn bị quá nhiệt.
- Ống dẫn dây bị bẩn hoặc mòn.
Trước tiên, nên kiểm tra tốc độ cấp dây và tình trạng bánh xe cấp dây. Sau đó kiểm tra Contact Tube và ống dẫn dây. Nếu súng hàn thường xuyên quá nóng, cần kiểm tra tải hàn và khả năng làm mát của hệ thống.
3. Máy hàn MIG bị rỗ khí
Rỗ khí là lỗi thường gặp và ảnh hưởng trực tiếp đến chất lượng mối hàn. Một số nguyên nhân có thể gồm:
- Dòng hàn quá cao.
- Lưu lượng khí bảo vệ chưa phù hợp.
- Ống dẫn dây bị bẩn.
- Bánh xe cấp dây bị bám bụi.
- Súng hàn bị rò khí.
- Khí bảo vệ bị ẩm.
- Bề mặt vật hàn còn dầu mỡ hoặc bụi bẩn.
- Tia lửa bắn tóe quá nhiều.
- Tốc độ nguội mối hàn quá nhanh.
- Ống dẫn khí hoặc dây hàn bị gập.
Để khắc phục, cần kiểm tra đồng thời hệ thống khí, súng hàn và bề mặt vật liệu. Bề mặt vật hàn nên được làm sạch trước khi hàn. Đồng thời, kiểm tra đường khí để đảm bảo khí bảo vệ đến được vùng hồ quang.
4. Mối hàn MIG bị bẩn
Mối hàn bị bẩn có thể khiến đường hàn không đạt yêu cầu về hình dạng và chất lượng. Nguyên nhân thường liên quan đến:
- Lượng khí bảo vệ không đủ.
- Khoảng cách mỏ phun đến vật hàn không phù hợp.
- Dây hàn bị bẩn.
- Bề mặt vật liệu có dầu mỡ hoặc tạp chất.
- Súng hàn không được vệ sinh.
Cần vệ sinh bề mặt vật hàn trước khi thực hiện mối hàn. Đồng thời, kiểm tra tình trạng súng và bép hàn.
5. Mối hàn xuất hiện nứt nóng
Nứt nóng có thể xuất hiện trong quá trình hình thành và nguội của mối hàn. Một số nguyên nhân thường gặp:
- Sử dụng loại dây hàn không phù hợp.
- Thiết kế mối hàn chưa phù hợp.
- Khe hở hoặc chiều dày chân mối hàn chưa đúng.
- Tốc độ hàn quá chậm.
- Góc hàn chưa phù hợp.
Cần kiểm tra lại vật liệu hàn và thiết kế mối ghép. Đồng thời, điều chỉnh tốc độ và góc hàn phù hợp với yêu cầu thực tế.
6. Mối hàn bị nứt miệng
Nứt miệng thường xảy ra tại vị trí kết thúc đường hàn. Nguyên nhân có thể liên quan đến kỹ thuật kết thúc mối hàn chưa phù hợp. Để hạn chế lỗi này, người vận hành có thể:
- Hàn ngược lại một đoạn ngắn khi kết thúc.
- Tăng tốc độ hàn ở đoạn cuối.
- Sử dụng tấm gá khi bắt đầu hoặc kết thúc mối hàn.
- Kiểm tra lại chế độ hàn đang sử dụng.
7. Mối hàn không đủ ngấu
Mối hàn không đủ ngấu khiến liên kết giữa các vật liệu không đạt yêu cầu. Các nguyên nhân thường gặp gồm:
- Tốc độ hàn quá nhanh.
- Dòng hàn quá thấp.
- Hồ quang quá dài.
- Góc hàn không phù hợp.
Có thể khắc phục bằng cách giảm tốc độ hàn và kiểm tra lại dòng hàn. Đồng thời, điều chỉnh chiều dài hồ quang và góc đặt súng.
8. Mối hàn không đủ chảy
Không đủ chảy có thể liên quan đến khâu chuẩn bị mối ghép hoặc thông số hàn. Một số nguyên nhân gồm:
- Khe hở mối ghép chưa phù hợp.
- Góc vát chưa đúng.
- Hồ quang quá dài.
- Bề mặt mối ghép bị bẩn.
Cần kiểm tra lại khe hở, góc vát và tình trạng bề mặt trước khi hàn. Việc vệ sinh vật liệu giúp giảm nguy cơ ảnh hưởng đến quá trình hình thành mối hàn.
9. Dây cấp nguồn hàn bị nóng
Dây cấp nguồn bị nóng bất thường cần được kiểm tra sớm để hạn chế ảnh hưởng đến thiết bị. Nguyên nhân có thể gồm:
- Tiết diện dây không phù hợp.
- Điểm nối dây chưa được siết chặt.
- Dây nguồn quá dài.
- Hệ thống làm mát không đáp ứng yêu cầu.
Cần kiểm tra tiết diện dây và các điểm tiếp xúc. Nếu dây quá dài hoặc không phù hợp với công suất, nên lựa chọn dây có thông số phù hợp hơn.
10. Máy hàn MIG không ra dây
Máy hàn MIG không ra dây là lỗi gây ảnh hưởng trực tiếp đến quá trình hàn. Biểu hiện thường gặp là bóp cò nhưng dây hàn không được cấp ra. Một số trường hợp dây lúc ra lúc không. Nguyên nhân có thể liên quan đến công tắc điều khiển hoặc hệ thống cấp dây. Khi gặp lỗi, cần kiểm tra công tắc điều khiển trước. Nếu công tắc bị hỏng, cần sửa chữa hoặc thay thế phù hợp. Ngoài ra, nên kiểm tra thêm bánh xe cấp dây và đường dẫn dây khi hệ thống cấp dây hoạt động không ổn định.
11. Máy hàn MIG bị rò khí
Rò khí khiến lượng khí bảo vệ tại vùng hàn không đảm bảo. Đây cũng có thể là nguyên nhân dẫn đến rỗ khí và mối hàn không ổn định. Các nguyên nhân thường gặp gồm:
- Bình khí CO₂ đã hết.
- Đường khí bị nghẹt.
- Máy hoạt động lâu ngày và hiệu suất giảm.
- Kẹp mát không đúng.
- Bánh xe chặn dây không phù hợp.
- Bép hàn không phù hợp với kích thước dây hàn.
Cần kiểm tra bình khí, đường dẫn khí và các vị trí kết nối. Đồng thời, kiểm tra bép hàn và bánh xe cấp dây theo kích thước dây đang sử dụng.
12. Máy hàn MIG bị nổ khi hàn
Hiện tượng mối hàn bị nổ có thể xuất hiện khi sử dụng bép hàn không phù hợp với kích thước dây. Ví dụ, sử dụng dây hàn đường kính 0,8 mm nhưng chọn bép hàn có kích thước 1,2 mm. Dây hàn có thể không được giữ ổn định tại vị trí tiếp xúc. Điều này khiến hồ quang không ổn định và gây khó khăn trong quá trình điều chỉnh dòng hàn. Để khắc phục, cần lựa chọn bép hàn phù hợp với đường kính dây hàn. Đồng thời, kiểm tra lại tình trạng bép và Contact Tube nếu hiện tượng vẫn tiếp diễn.
Khi nào cần sửa chữa máy hàn MIG?
Không phải mọi lỗi máy hàn MIG đều cần tháo máy để sửa chữa. Một số lỗi có thể xử lý bằng cách kiểm tra và điều chỉnh thông số. Tuy nhiên, nên đưa máy đến đơn vị sửa chữa chuyên môn khi xuất hiện các dấu hiệu như:
- Máy không lên nguồn.
- Máy tự ngắt liên tục.
- Máy không ra dây dù hệ thống cấp dây đã hoạt động.
- Máy phát tiếng kêu bất thường.
- Máy quá nóng khi vận hành.
- Máy có mùi khét hoặc dấu hiệu cháy.
- Máy hoạt động không ổn định sau thời gian dài.
- Mối hàn vẫn không đạt yêu cầu dù đã kiểm tra thông số.
- Thiết bị có dấu hiệu lỗi mạch công suất hoặc mạch điều khiển.
Đặc biệt, không nên tự ý tháo các bộ phận công suất khi chưa có chuyên môn về điện và điện tử công nghiệp.
Quy trình kiểm tra và sửa máy hàn MIG tại HDE
Khi tiếp nhận máy hàn MIG cần kiểm tra, HDE có thể thực hiện theo từng bước để xác định nguyên nhân.
Bước 1: Kiểm tra tình trạng bên ngoài
Kỹ thuật viên kiểm tra vỏ máy, dây nguồn, dây hàn, súng hàn và các đầu nối.
Bước 2: Kiểm tra nguồn điện
Kiểm tra nguồn cấp và tình trạng các điểm tiếp xúc. Đây là bước quan trọng khi máy có hiện tượng chập chờn hoặc không hoạt động.
Bước 3: Kiểm tra hệ thống cấp dây
Kiểm tra motor cấp dây, bánh xe cấp dây, ống dẫn dây và Contact Tube.
Bước 4: Kiểm tra hệ thống khí bảo vệ
Kiểm tra đường khí, kết nối và tình trạng súng hàn. Với lỗi rỗ khí, cần đặc biệt chú ý đến hệ thống khí bảo vệ.
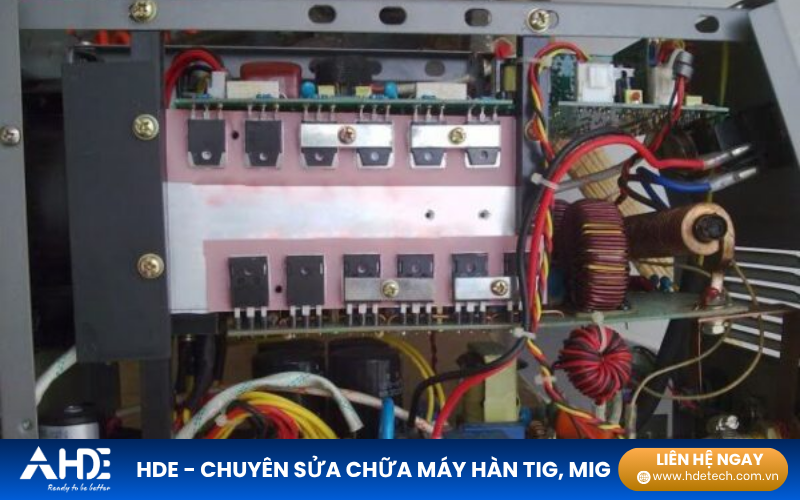
Bước 5: Kiểm tra mạch điều khiển và công suất
Nếu lỗi không nằm ở các bộ phận bên ngoài, cần kiểm tra sâu hơn vào mạch điều khiển và khối công suất.
Bước 6: Chạy thử và đánh giá
Sau khi xử lý, máy được kiểm tra lại khả năng cấp dây, hồ quang và chất lượng hoạt động trước khi bàn giao.
Vì sao nên kiểm tra máy hàn MIG định kỳ?
Máy hàn MIG thường hoạt động trong môi trường có nhiều bụi kim loại, nhiệt độ cao và cường độ làm việc lớn. Nếu không được vệ sinh và kiểm tra định kỳ, bụi kim loại có thể ảnh hưởng đến hệ thống làm mát và các linh kiện bên trong. Bên cạnh đó, các đầu nối, dây dẫn và bộ phận cấp dây cũng có thể bị hao mòn sau thời gian dài sử dụng. Kiểm tra định kỳ giúp phát hiện sớm các dấu hiệu bất thường. Từ đó hạn chế thời gian dừng máy và giảm nguy cơ phát sinh lỗi nghiêm trọng.
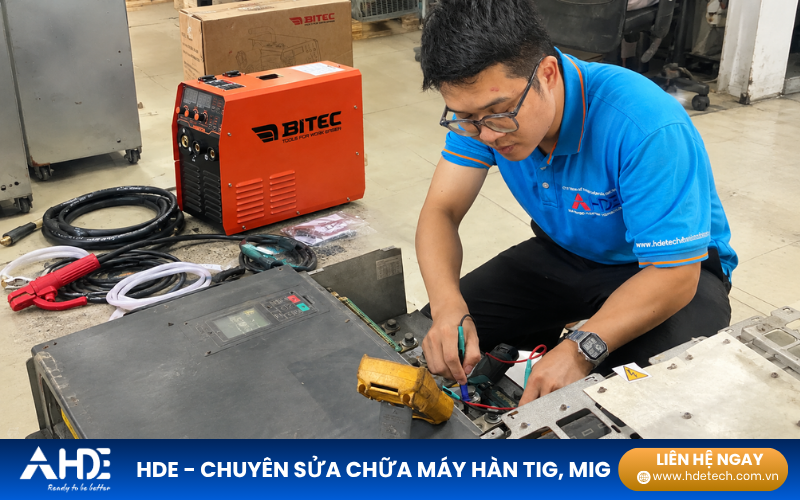
Dịch vụ sửa chữa máy hàn MIG tại HDE
HDE cung cấp dịch vụ kiểm tra và sửa chữa thiết bị tự động hóa, thiết bị điện công nghiệp và các hệ thống điều khiển. Với máy hàn MIG gặp sự cố, khách hàng nên cung cấp thông tin về model máy, hiện tượng lỗi và thời điểm phát sinh lỗi. Những thông tin này giúp kỹ thuật viên có cơ sở đánh giá tình trạng thiết bị. HDE hỗ trợ kiểm tra các lỗi liên quan đến nguồn điện, hệ thống cấp dây, súng hàn, kết nối và các bộ phận điều khiển tùy theo tình trạng thực tế của máy. Sau khi kiểm tra, kỹ thuật viên sẽ xác định nguyên nhân và đề xuất phương án xử lý phù hợp. Nếu máy hàn MIG của bạn đang gặp lỗi, hãy liên hệ HDE để được kiểm tra và tư vấn phương án sửa chữa phù hợp.
- Hotline: 0988 124 864
- Website cùng hệ thống: https://inovancevietnam.vn/
- Facebook: Công Ty CP Điện Hải Dương – HDE
- Youtube: HDE Tech
- Tiktok: HDE Tech
Câu hỏi thường gặp về sửa máy hàn MIG
Máy hàn MIG không ra dây phải làm sao?
Trước tiên, kiểm tra công tắc điều khiển, motor cấp dây, bánh xe cấp dây và ống dẫn dây. Nếu các bộ phận này hoạt động bình thường nhưng máy vẫn không ra dây, nên kiểm tra hệ thống điều khiển.
Vì sao máy hàn MIG bị rỗ khí?
Rỗ khí có thể liên quan đến lượng khí bảo vệ, đường khí, súng hàn hoặc bề mặt vật liệu. Cần kiểm tra toàn bộ hệ thống thay vì chỉ điều chỉnh dòng hàn.
Vì sao máy hàn MIG khó mồi hồ quang?
Có thể do khí bảo vệ, cực tính, kẹp mát, nguồn điện hoặc mạch điều khiển. Cần kiểm tra từng nguyên nhân để xác định chính xác lỗi.
Máy hàn MIG bị cháy dây phải xử lý thế nào?
Kiểm tra tốc độ cấp dây, bánh xe cấp dây, Contact Tube, ống dẫn dây và điện áp nguồn. Nếu lỗi vẫn xuất hiện, nên kiểm tra sâu hơn hệ thống điều khiển.
Có nên tự sửa máy hàn MIG tại nhà không?
Các lỗi bên ngoài như vệ sinh súng, kiểm tra dây hoặc điều chỉnh thông số có thể được xử lý nếu người dùng có chuyên môn. Với lỗi liên quan đến mạch điện và khối công suất, nên để kỹ thuật viên kiểm tra.